ESCREVA-NOS:chaoransang@singi.com
- Todos
- Nome do produto
- Palavra-chave do produto
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Busca em vários campos

Visualizações: 120 Autor: Singi Electrical Data de publicação: 2026-09-02 Origem: Singi Electrical
Um fabricante de porte médio de quadros de distribuição de baixa tensão enfrentava dificuldades com invólucros pesados e propensos à corrosão. A mudança para as peças metálicas com carcaça plástica da SINGI reduziu o peso unitário em 35%, cortou o tempo de montagem em 40% e diminuiu os custos totais em 22%.
O cliente é uma OEM de 300 funcionários sediada na Província de Guangdong, que produz armários de distribuição de baixa tensão, painéis de controle de motores e conjuntos elétricos personalizados. A fábrica produz cerca de 5.000 unidades por ano, atendendo tanto a clientes industriais domésticos quanto a mercados de exportação no Sudeste Asiático e na América do Sul.
As margens de produção estavam se estreitando. Os pedidos de exportação exigiam conformidade com normas internacionais, enquanto os clientes domésticos exigiam entrega mais rápida e preços mais baixos. A empresa precisava encontrar uma forma de reduzir os custos de materiais, agilizar a montagem e melhorar a confiabilidade do produto sem comprometer a segurança ou o desempenho.
, cada invólucro era fabricado em chapa de aço. Os trabalhadores cortavam, dobravam, soldavam e pintavam cada caixa manualmente. Isso criava vários gargalos no chão de fábrica.
Esses problemas corroíam a lucratividade. O refugo e o retrabalho representavam 9% dos custos de produção, e o prazo médio de entrega se estendia para quatro semanas, levando alguns clientes a migrar para concorrentes.
O fabricante OEM avaliou várias alternativas antes de escolher a SINGI. A extrusão de alumínio era mais leve, mas cara demais e ainda exigia usinagem secundária. Invólucros totalmente plásticos não tinham a resistência mecânica e a capacidade de aterramento necessárias para conjuntos de aparelhagem de manobra.
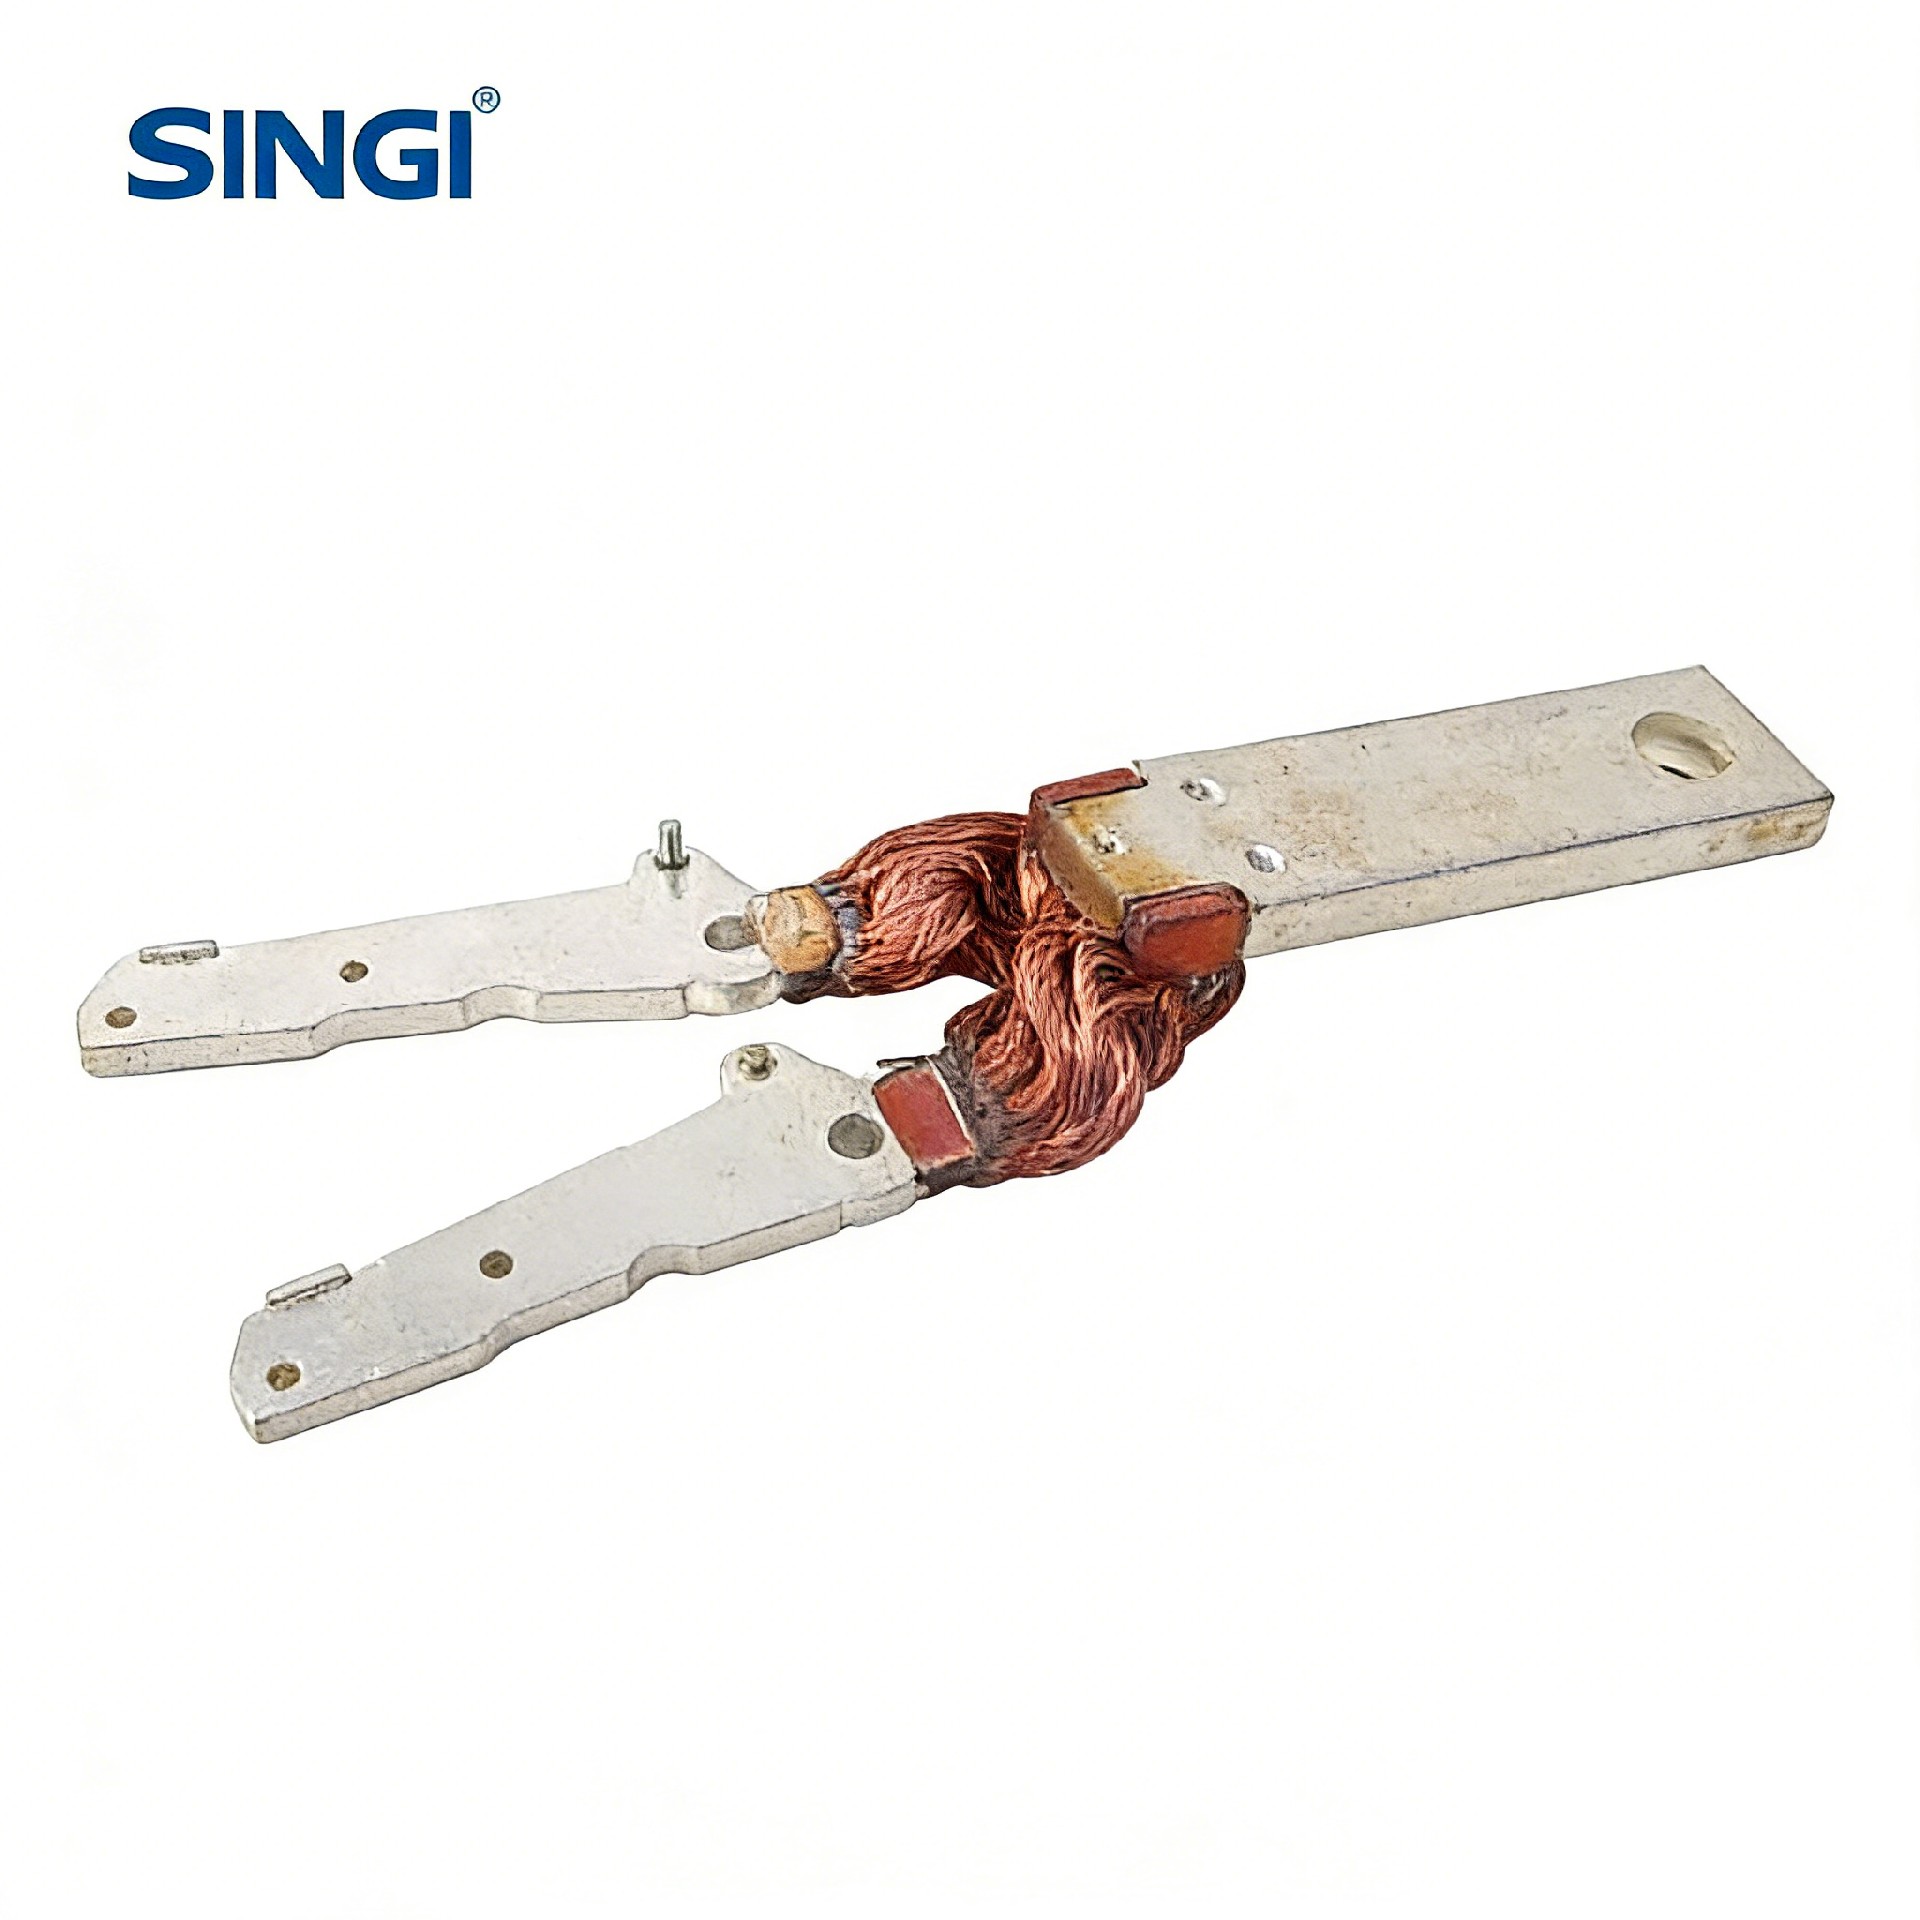
As peças metálicas com carcaça de plástico da SINGI ofereciam uma solução combinada. A carcaça de plástico proporciona isolamento elétrico, resistência à corrosão e tolerâncias dimensionais estreitas, enquanto os insertos e molduras metálicos embutidos preservam a integridade estrutural e permitem um aterramento confiável. A decisão se resumiu a quatro fatores:
A implementação levou três meses, do congelamento do design até a produção em massa. O projeto passou por estas etapas principais:
Uma dificuldade típica foi garantir uma continuidade de aterramento confiável entre a carcaça de plástico e os insertos metálicos. Os protótipos iniciais falharam no ensaio de curto-circuito de 0,1 kA porque a conexão do inserto à moldura usava um parafuso simples que se soltava sob ciclagem térmica. A solução foi usar insertos de bucha de latão termoformados e uma conexão dedicada de terminal prensado, que manteve baixa resistência após 200 ciclos de temperatura.
Após seis meses em produção, o cliente documentou as seguintes melhorias:
O interruptor também melhorou a segurança. A carcaça de plástico oferece isolamento duplo nas partes vivas, reduzindo o risco de choque elétrico durante a manutenção. A empresa relatou que os armários passaram em todos os ensaios de tipo das normas IEC 61439-1 e IEC 60947-1, incluindo os requisitos de suportabilidade a curto-circuito e de elevação de temperatura.
"O que mais nos impressionou foi o suporte de engenharia da SINGI", afirmou o gerente de produção da OEM. "Eles não apenas forneceram peças; ajudaram-nos a otimizar o projeto para a manufaturabilidade. Reduzimos nossos custos de frete, e nossos clientes notaram a melhoria de qualidade. O período de retorno do investimento no molde foi de apenas onze meses."
Este caso oferece várias conclusões para outros fabricantes que consideram peças metálicas com carcaça plástica:
Se a OEM refizesse este projeto, investiria mais tempo em testar os condutores dos conectores e os prensa-cabos sob vibração, pois estas eram as fontes restantes de chamados de serviço. Eles também observaram que trabalhar com um único fornecedor tanto para os componentes de plástico quanto para os de metal simplificou o controle de qualidade e a comunicação.
Este projeto baseou-se nas seguintes normas para garantir segurança e desempenho:
· IEC 60947-1:2020 — Aparelhagem de manobra e controle de baixa tensão - Parte 1: Regras gerais
· IEC 61439-1:2020 — Conjuntos de aparelhagem de manobra e controle de baixa tensão - Parte 1: Regras gerais
· GB/T 14048.1-2019 — Aparelhagem de manobra e controle de baixa tensão - Parte 1: Regras gerais (adoção nacional chinesa)