ESCREVA-NOS:chaoransang@singi.com
- Todos
- Nome do produto
- Palavra-chave do produto
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Busca em vários campos

Visualizações: 35 Autor: Singi Electrical Data de publicação: 2026-09-24 Origem: Singi Electrical
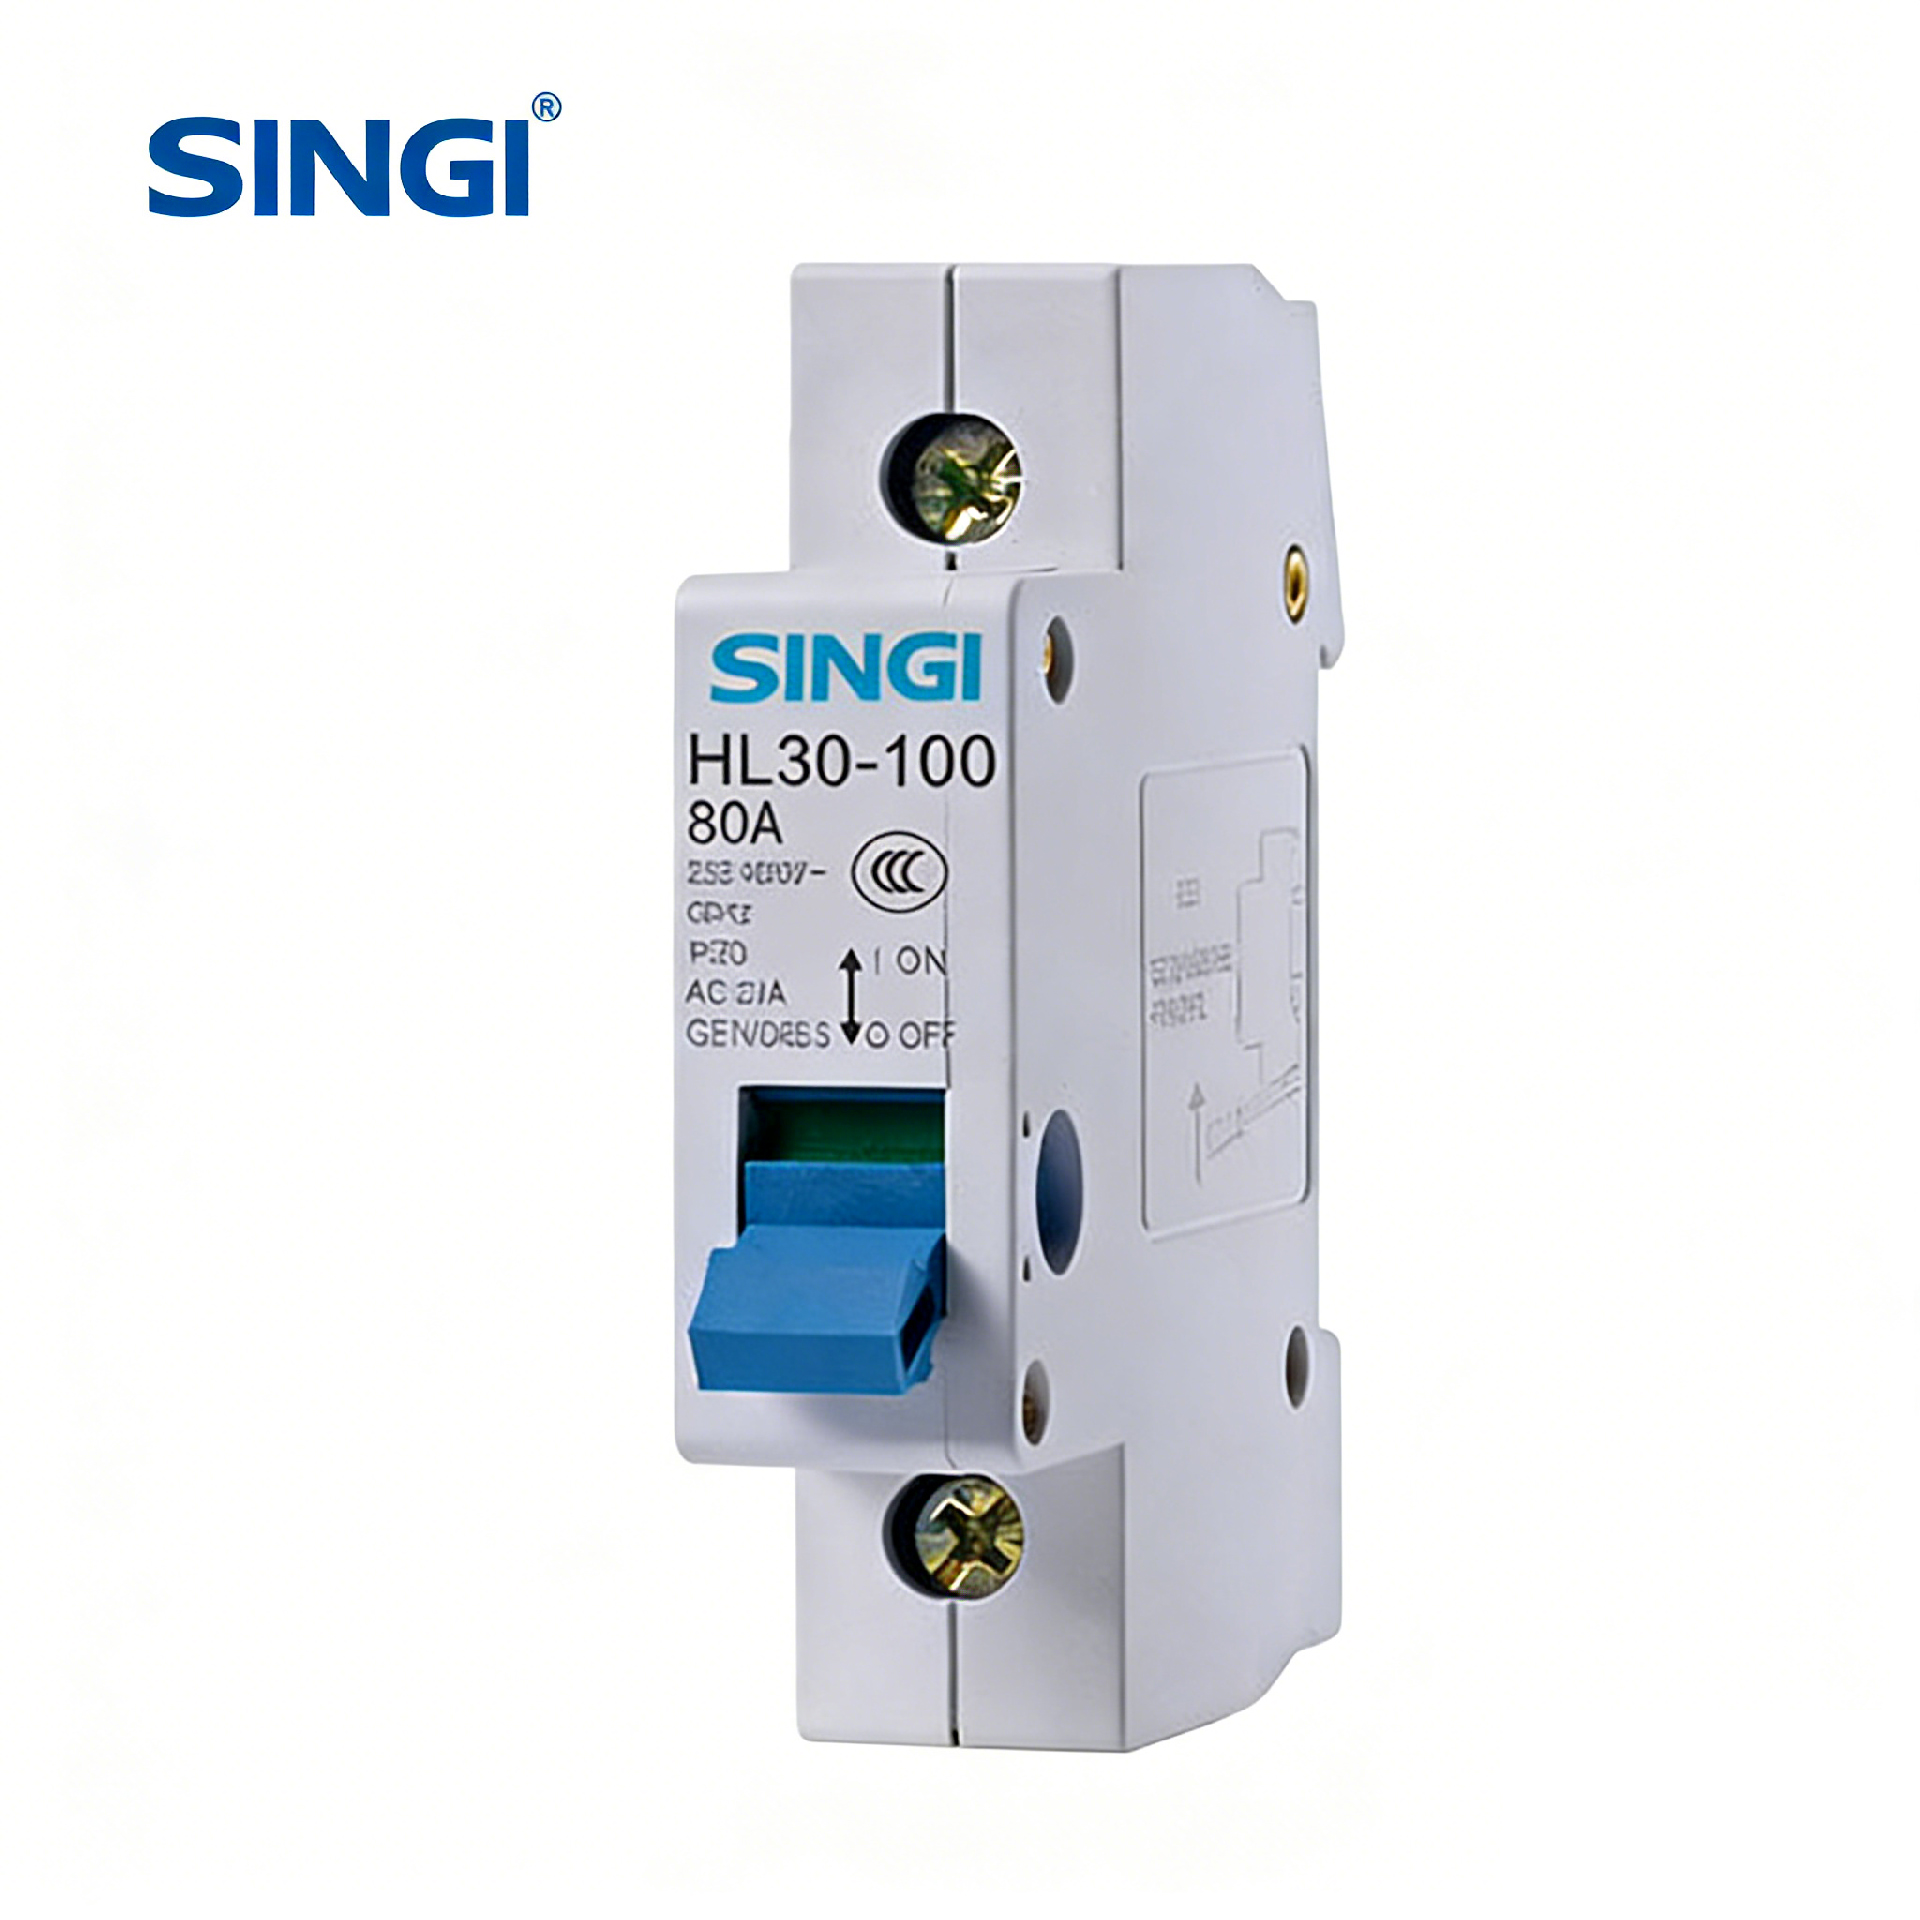
Um processador de alimentos congelados de porte médio substituiu o bloqueio remoto baseado em disjuntores por seccionamento local com cadeado em cada linha de produção. O resultado foram janelas de manutenção mais curtas, menos erros de seccionamento e um período de retorno inferior a três meses. O interruptor no centro do projeto foi o interruptor seccionador SINGI HL30-100.
A planta é uma fabricante de alimentos congelados do Alto Meio-Oeste dos Estados Unidos, com três linhas de produção que fabricam produtos de massa pré-assada e pratos prontos congelados para redes regionais de supermercados. O faturamento anual fica em torno de US$ 48 milhões, e o local emprega 220 pessoas em dois turnos.Os clientes do varejo vinham pressionando por prazos mais curtos e janelas de pedido mais apertadas, o que deixava pouco espaço para paradas de linha não programadas. Ao mesmo tempo, a infraestrutura elétrica do local era do fim dos anos 1990. Os centros de comando de motores ficavam em uma sala elétrica dedicada, enquanto as máquinas que eles alimentavam ficavam de 60 a 90 pés de distância no piso de produção.
Cada tarefa de manutenção em uma misturadora, envasadora ou transportador exigia que um eletricista caminhasse até o centro de controle de motores, localizasse o disjuntor de alimentação correto, o abrisse e depois voltasse à máquina para verificar a ausência de tensão com um testador portátil. A sequência tinha três pontos fracos.
Esses pontos fracos geravam custos diretos. Em 2022, um técnico começou a trabalhar em uma esteira transportadora após isolar o alimentador errado. Ninguém se feriu, mas o quase acidente desencadeou uma investigação interna e uma auditoria de segurança elétrica de terceiros. O tempo médio de bloqueio era de 22 minutos por intervenção, e o tempo de parada não planejado ficava em média em 14,5 horas por mês. Com um custo estimado de US$ 1.450 por hora de linha perdida, essa parada custava cerca de US$ 21.000 por mês.
A planta já havia tentado duas correções. As equipes de manutenção adicionaram argolas para cadeados nos disjuntores do centro de comando de motores e distribuíram testadores de tensão para cada eletricista. Nenhuma delas resolveu o problema central: o seccionamento continuava sendo feito longe do ponto de trabalho, e a verificação permanecia uma etapa manual e sequencial. Reescrever o procedimento por si só mudava a documentação sem mudar o hardware.
A equipe de engenharia selecionou três abordagens: disjuntores em caixa moldada equipados com alavancas de acionamento externas, interruptores seccionadores rotativos de dois fabricantes europeus e o interruptor de seccionamento HL30-100 da SINGI. Cinco critérios orientaram a decisão.
O HL30-100 atendia aos requisitos elétricos com uma classificação de 100 A e categoria de emprego AC-23A para comutação de cargas de motor. Sua manopla aceita vários cadeados na posição aberta, e a posição dos contatos é visível através da carcaça. Os custos do hardware entregue ficaram cerca de 38 por cento abaixo dos interruptores rotativos europeus, com prazo de entrega de quatro semanas em vez de onze. As versões em invólucro com proteção IP65 eram adequadas para as zonas de lavagem próximas às envasadoras.
O projeto durou sete semanas, do levantamento à aprovação final, com os trabalhos programados fora do horário de produção.
A dificuldade típica apareceu na Linha 1, onde os invólucros existentes tinham 25 mm de profundidade livre e pouca folga de cabo nos terminais. A equipe fabricou um suporte de montagem raso e usou extensões de terminal no lado da carga, o que acrescentou cerca de 40 minutos por invólucro, mas evitou uma reconstrução completa do painel que teria custado aproximadamente US$ 9.000 em peças e mão de obra.
Onze meses de dados operacionais após a implementação produziram as seguintes mudanças:
O custo total do projeto foi de US$ 31.800 em hardware, suportes e mão de obra interna, o que colocou o payback simples em cerca de 2,4 meses. A mão de obra de manutenção preventiva caiu 126 horas por ano, o que representa mais US$ 8.900 à taxa horária carregada do técnico. O local também passou na auditoria de segurança elétrica de acompanhamento sem nenhuma constatação sobre os procedimentos de seccionamento.
"A parte mais rápida de um reparo costumava ser o próprio reparo", disse o gerente de manutenção da planta. "Agora o eletricista secciona na própria máquina, coloca um cadeado, verifica uma vez e começa a trabalhar. Nossas equipes pararam de confiar na alavanca de um disjuntor e passaram a confiar em um afastamento visível."
Em retrospectiva, o líder de engenharia observou que encomendar antecipadamente as alavancas de reposição e as extensões de eixo teria evitado uma lacuna de duas semanas durante a implementação, e que especificar a tolerância de profundidade da envolvente no levantamento original teria eliminado completamente a etapa de fabricação.
As especificações, as opções de envolvente e os prazos de entrega de corrente do interruptor de seccionamento HL30-100 estão disponíveis na página do produto SINGI.